裏波溶接の溶け落ちを防ぐ!TIG運棒法と開先ギャップの黄金比
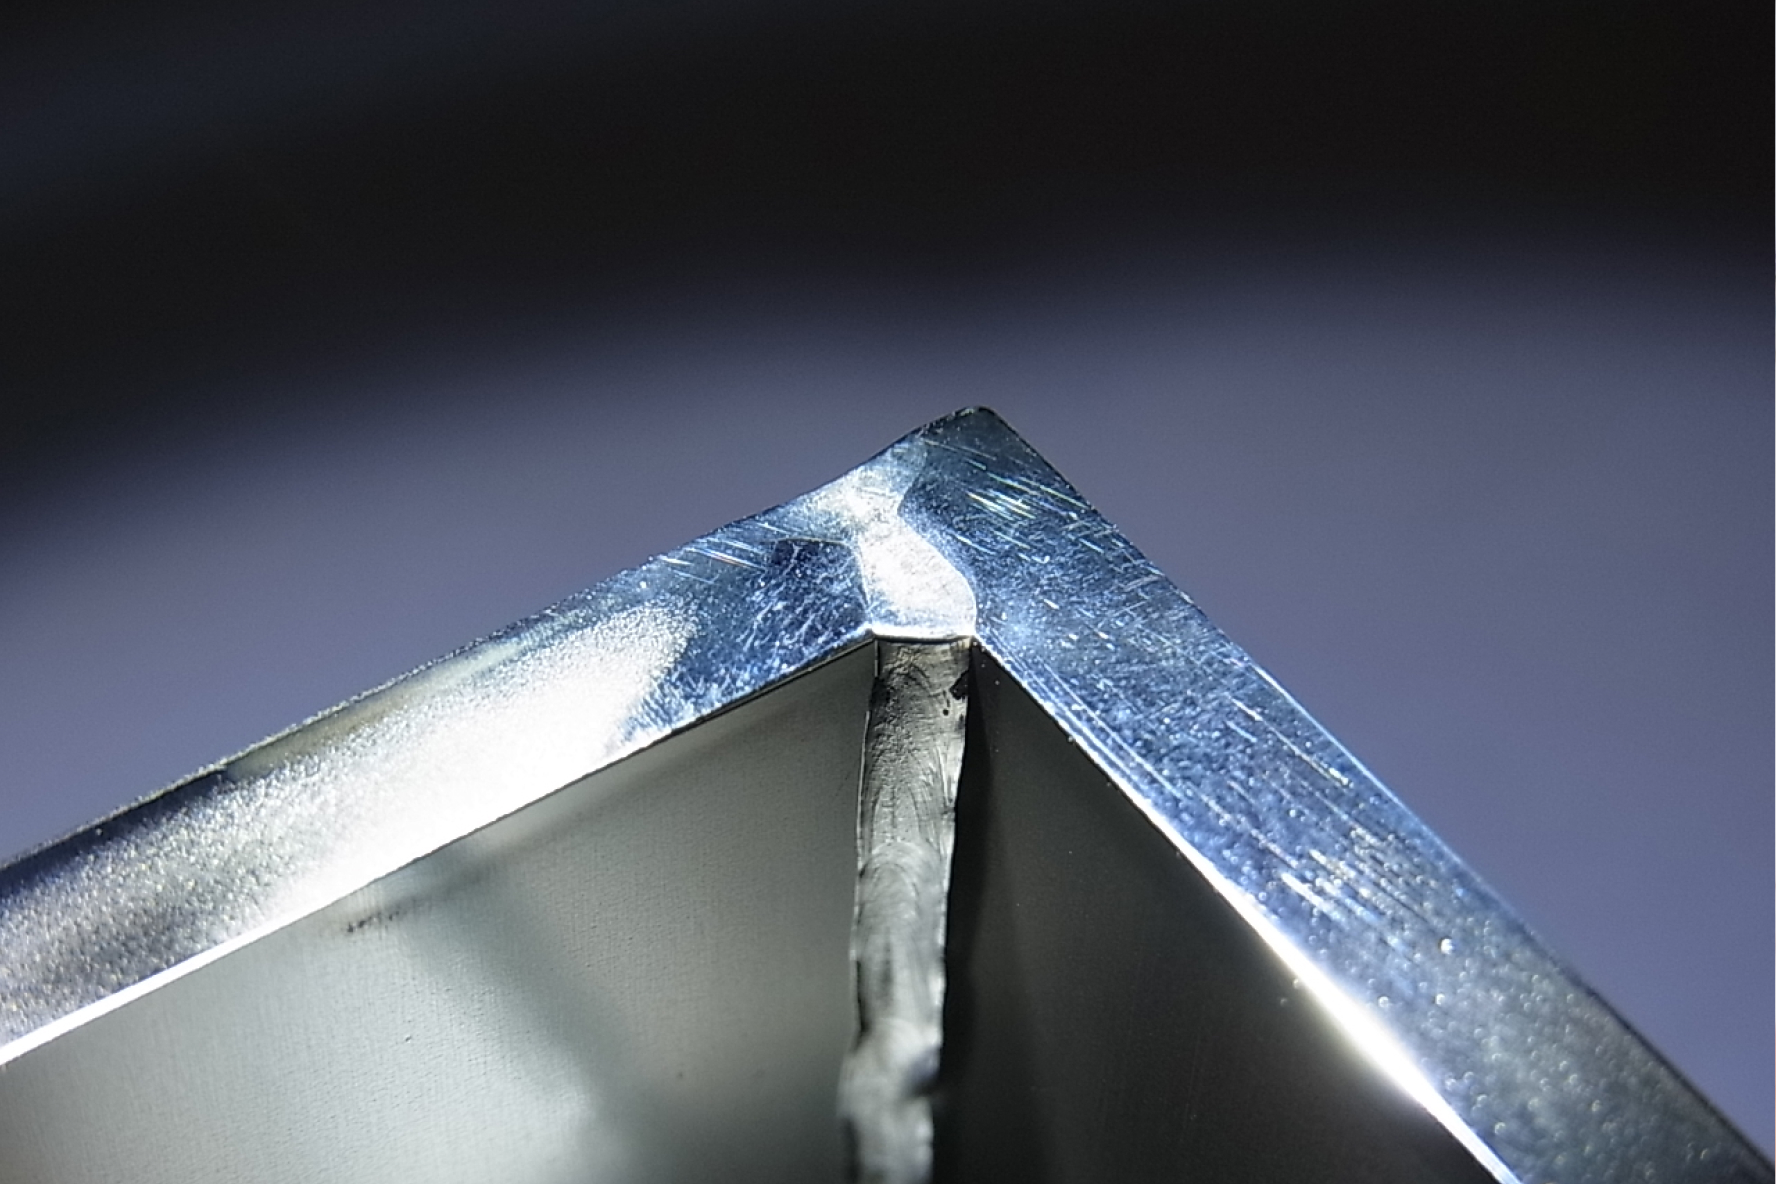
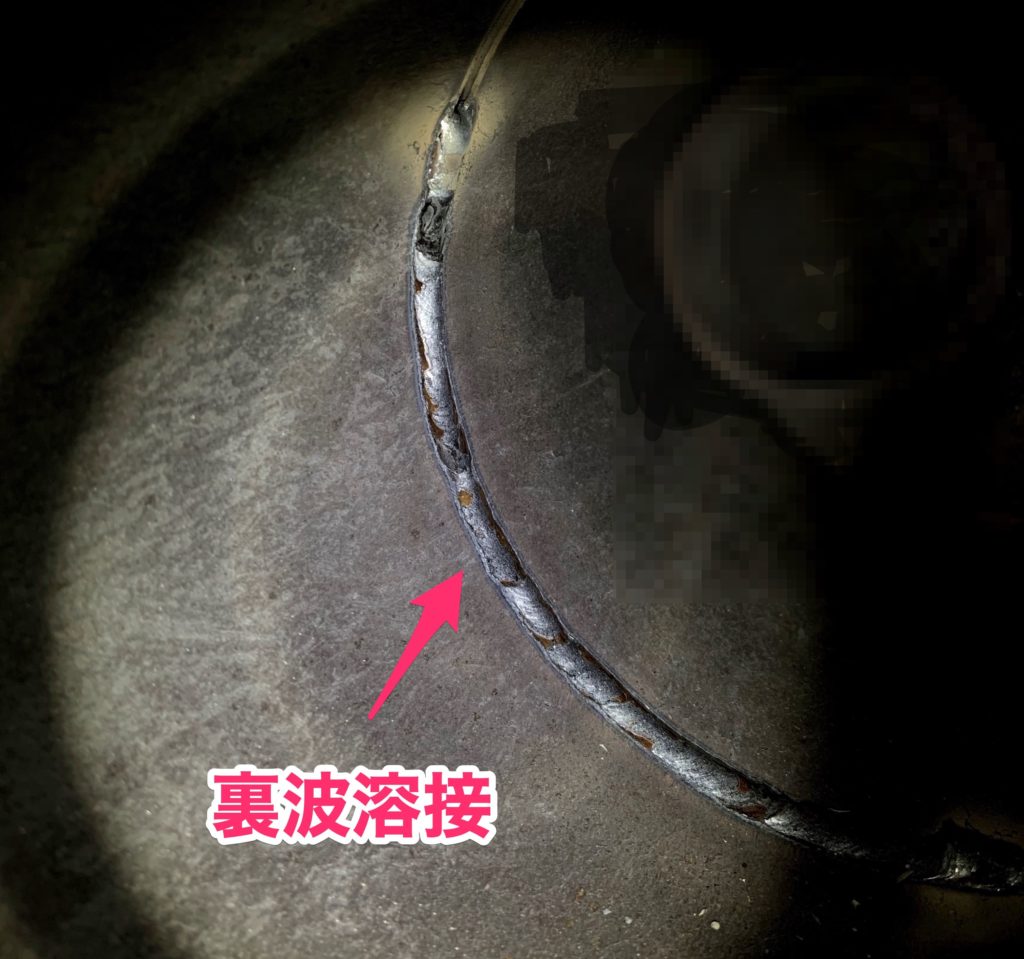
配管工事や圧力容器、高圧配管の施工現場において、溶接士の腕前を測る最大の試金石となるのが「裏波溶接」です。片側からのアプローチのみで母材の裏面に均一で美しいビードを形成するこの技術は、プラント配管の気密性や耐圧性を担保するために欠かせない最重要プロセスといえます。
しかし、実際の現場やJIS検定の現場では、「あと一歩のところで溶け落ちて大穴が空いた」「外観は整っているのに超音波や浸透探傷検査で融合不良が発覚した」という苦杯をなめる技術者が後を絶ちません。裏波の成否を分ける要因は、手の動きだけではなく、事前の開先加工からアーク熱の繊細な制御に至るまで明確な力学が存在します。本稿では熟練技能者が実践する理論と感覚を徹底的に解き明かします。
📌 【この記事の重要ポイントまとめ】
- 要点1:溶け落ちや融合不良の主因は、電流の過不足だけでなく開先ギャップとルート面のバランス破綻にある
- 要点2:TIG溶接の裏波出し方は、溶融池(プール)の先端形状を見極め、母材両端のエッジを確実に溶かす棒送りが必須
- 要点3:JIS溶接検定(TN-P)合格や難関配管のクリアには、適正なバックシールド管理と立向き・上向きの運棒制御が鍵を握る
【現場の死活問題】裏波溶接で溶け落ちや融合不良が起きる決定的な理由
現場で最も恐れられる溶接欠陥が、熱の過大投入による「溶け落ち」と、逆に母材同士や溶着金属が十分に溶け合わない「融合不良」です。一見すると対極にあるトラブルですが、発生のメカニズムを紐解くと、共通してルート部における熱バランスの崩壊に帰結します。
溶け落ちが発生する典型的なパターンは、ギャップが広すぎる箇所に対してアークを滞留させすぎることです。裏面に金属を届けようと焦るあまり、ルートエッジが熱に耐えきれず一気に抜け落ちてしまいます。一方で、融合不良の原因として圧倒的に多いのが、アーク熱がルート面を直撃せず、添加した溶接棒の上にアークが乗ってしまう現象です。これでは母材が開先底部で溶けていない状態のまま冷えた金属が被さるだけになり、外観は裏波が出ていても内部は非破壊検査で即座に不合格判定を下されます。
熟練者が口を揃えるのは、「裏波は裏側を見ながら出すのではなく、表側の溶融池の挙動から裏面の状態を正確に予測して出すもの」という鉄則です。開先エッジがスッと丸みを帯びて溶け落ちる直前の表面張力を維持し続ける感覚を掴まない限り、安定した裏ビードは得られません。
【下準備の黄金比】合否を分ける開先ギャップとルート面の最適セッティング
裏波溶接の仕上がりは、溶接機に火を入れる前の「仮組み(仕込み)」の段階で8割が決まります。どれほど運棒技術に優れた溶接士であっても、ルート面の厚みや開先ギャップが不揃いな状態から完璧な裏波を出すことは極めて困難です。
炭素鋼鋼管のTIG溶接において標準とされる指標は、開先ギャップ「2.5mm〜3.2mm」に対し、ルート面「1.0mm〜1.5mm」の組み合わせです。使用する溶接棒の線径(一般的には2.4mm)とギャップ幅をほぼ同一、あるいはわずかに広めに設定することで、棒を開先底部へ直接差し込めるスペースを確保します。
注意すべきは、仮止め(タック溶接)時の収縮です。全周溶接を進めるうちに熱収縮によって進行方向のギャップは徐々に狭まります。そのため、組み付け時には収縮代を見越し、スタート地点よりも終点側をコンマ数ミリ広めにセットする、あるいはクサビ(スペーサー)を適切に活用するといった緻密な下準備が欠かせません。
【TIG溶接の裏波出し方】適正電流・電圧設定とプールコントロールのコツ
TIG溶接で安定した裏波を出すための土台となるのが、母材板厚と姿勢に見合った適正電流と電圧の設定です。下向き姿勢であれば90A〜105A程度でスムーズに進められる条件であっても、熱がこもりやすい上向き姿勢や立向きでは80A〜90A程度まで絞る必要があります。電圧はアーク長に比例するため、タングステン電極と母材の距離を1.5mm〜2.0mm前後の極小スパンで保ち、低電圧で集中力の高いアークを維持するのが基本です。
裏波出し方の核心は、アークによって開先両側のルート面が同時に溶け合い、小さな半月状の穴(キーホール)が形成される瞬間をコントロールすることにあります。ルートエッジが溶けて「スッ」と奥へ抜けた瞬間に、すかさず溶接棒をその溶融池の先端へ差し込みます。棒を入れるタイミングが半秒遅れれば穴は拡大して溶け落ち、早すぎればキーホールが塞がれて溶込み不良に直結します。
トーチの角度は進行方向に対して70〜80度前後の前進角を保ち、アーク力で裏面の溶融金属を押し支えるイメージを維持してください。溶融池の輝度と輪郭を遮光ガラス越しに冷静に見極める観察眼が求められます。
【運棒の極意】ウィービングと棒送りで溶込み不良を防ぐプロのテクニック
初層(ルートパス)における溶込み不良対策として、運棒法の最適化は避けて通れません。直線的にトーチを進めるストリンガービードと、左右に小刻みに振るウィービング運棒法がありますが、開先幅がある程度広い裏波施工では微小なウィービングが威力を発揮します。
ウィービングの最大のコツは、「開先の両サイド(ルートエッジ)で一瞬止め、センターは素早く通過する」というリズムです。中央部でアークをもたつかせると熱が一点に集中して母材が抜け落ちてしまいます。両サイドのエッジを確実にアークの熱輪郭で捕らえ、両側が溶けたことを確認しながら左右交互に溶接棒を送り込んでいきます。
棒送りについても、外側からただ溶かすのではなく、開先の隙間を通して「裏面側へ押し込む」感覚が不可欠です。棒の先端を常にシールドガス雰囲気内に維持しつつ、溶融池の先端底部へリズミカルにタッチさせることで、裏面に滑らかな余盛りが形成されます。送り量が不安定になるとビードの波目が荒れ、ノッチ状の欠陥を誘発するため、左手の送り動作を一定に保つ反復練習が必須となります。
【配管・半自動対応】パイプ溶接やバックシールドガス施工の必須知識
固定管のパイプ溶接裏波施工は、6時(真下)からスタートし、立向きを経て12時(真上)へと姿勢が連続的に変化する最も過酷な領域です。重力の影響で溶融金属が下へ垂れようとするため、姿勢に応じた柔軟な対応が合否を分けます。
上進溶接の場合、最下部の6時〜7時付近では熱が逃げやすいため、電流をやや高めに設定するか入熱をしっかり与えて裏波を立ち上げます。中間の9時付近では溶融金属が垂れやすくなるため、アーク長を限界まで詰め、ウィービングの幅をコンパクトに抑えるのが鉄則です。
さらに、ステンレス鋼管や低合金鋼管の溶接では、管内を不活性ガスで満たすバックシールドが義務付けられます。裏面が大気中の酸素に触れると「酸化スケール」が発生し、著しい耐食性の低下やクレーター割れを引き起こすためです。バックシールドガスには高純度アルゴンを用い、溶接開始前に管内容積の数倍以上のガスを置換流速で流し、酸素濃度を管理値以下まで落としてからアークを飛ばす必要があります。
また、近年は高能率化を目的とした半自動溶接(ソリッドワイヤやフラックス入りワイヤ)による裏波施工も普及しています。ショートアーク(短絡移行)領域での正確なトーチアライメントと電圧・電流のバランスが求められ、TIG溶接とは異なる独特のリズムとプール保持力が要求されます。
【JIS検定TN-P攻略】一発合格を手繰り寄せる実技試験のチェックポイント
配管溶接士の登竜門であり、多くの受験者が緊張で腕を震わせるのがJIS溶接検定「TN-P(専門級管溶接)」です。外観試験だけでなく、曲げ試験(表曲げ・裏曲げ)によって厳格に内部欠陥が審査されます。
TN-P検定で不合格になる大半の理由は、ルート部の融合不良による曲げ試験での破断です。これを防ぐための最大の難所が「タック溶接部とのつなぎ(継手)」と「最終周の割り込み」です。タック溶接の両端は、あらかじめディスクグラインダーで削り、滑らかなスロープ(フェザータッチ)を作っておかなければなりません。アークがタック部に差し掛かった際、削り込んだ斜面を確実に溶融させながら棒を送り、前のビードと一体化させる高度な処理が求められます。
クレーター処理も減点対象になりやすい要注意ポイントです。溶接を終了する際、急激にアークを切ると収縮孔(パイプ)や割れが発生します。電流を下げるスロープダウン機能を活用しつつ、溶接棒を少量追加してクレーターを肉厚に満たしてからトーチを離す作法を徹底してください。
【裏波溶接】に関するよくある質問(FAQ)
Q1:裏波が出ない(裏面にビードが届かない)最大の原因は何ですか?
A1:最も多いのは「ルート面が厚すぎる」「ギャップが狭すぎる」という下準備の狂い、もしくはアークがルート底部に届かず溶接棒の上を炙っているケースです。棒の先端を開先の奥深くまで差し込み、ルートエッジが溶融池に巻き込まれていることを表側から確認しながら進めてください。
Q2:裏波溶接中に穴が空いて(溶け落ちて)しまった場合のリカバリー方法は?
A2:穴が空いた瞬間にアークを切り、グラインダーで穴の周囲を船底状に削り直すのが基本です。薄くなったエッジを整えた後、再アークして穴の底から徐々に肉を盛り直します。冷えた状態で再度開先を作り直さないまま無理に塞ごうとすると、内部に巨大なスラグ巻き込みや融合不良を残す原因になります。
Q3:ステンレス配管の裏波で裏ビードが黒くボロボロになるのはなぜですか?
A3:裏面のアルゴンガスによるバックシールドが不十分で、大気中の酸素によって金属が激しく酸化(いわゆる「焼け」またはスケール化)している状態です。シールド治具の密閉性を見直し、溶接開始前のパージ時間(ガス置換)を長めに取り、溶接完了後も温度が下がるまでシールドガスを流し続けてください。
まとめ:裏波溶接の技術向上に向けて
裏波溶接は、単なる手先の器用さだけで成立する技術ではありません。金属の溶融温度、表面張力、アーク熱の広がり、そして開先の幾何学的精度が一体となって初めて、欠陥のない完璧な裏ビードが刻まれます。
日々の作業や試験対策において重要なのは、失敗した際に「なぜ抜けたのか」「なぜ届かなかったのか」を物理的な視点から分析する姿勢です。ギャップ幅を0.5mm変える、トーチ角度を5度立てる、アーク長をわずか1mm詰める――そうしたミクロな微調整の積み重ねこそが、非破壊検査を一度でパスする超一級の溶接技術へと繋がっていきます。 (出典: 裏 波 溶接(Yahoo!ニュース))

SEOライティングとマーケティング戦略の専門家。分かりやすい解説記事で定評があります。